
線掃描適用於連續運動和寬材料。
當目標連續移動、檢查寬度較大或區域掃描快照會遺失訊框之間的資料時,請使用線掃描配置。
基礎知識
根據寬度、速度、編碼器時序和線光穩定性規劃移動卷材、卷對捲和連續材料的線掃描檢測。
要點
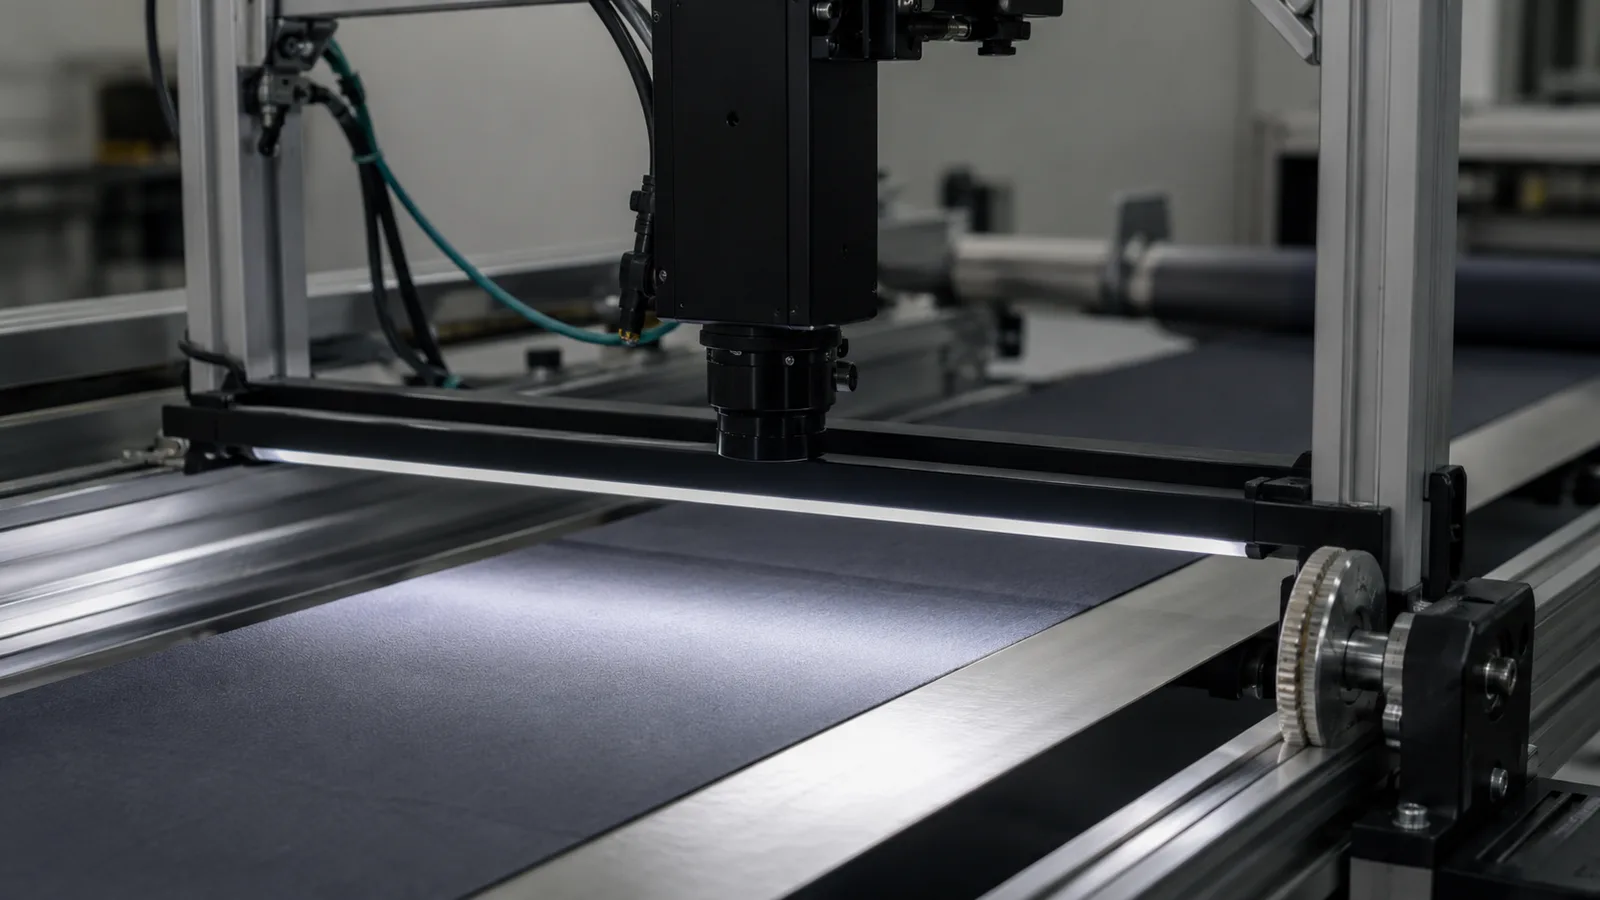
線掃描相機重複捕捉一行並將材料運動轉化為影像長度。僅當連續片材速度、編碼器定時、曝光和線光均勻性一起控制時它才有用。
本文採機器輔助翻譯,尚未經真人語言審閱。技術條件仍須依實際樣品與來源資料確認。 英文原文
當目標連續移動、檢查寬度較大或區域掃描快照會遺失訊框之間的資料時,請使用線掃描配置。
當材料速度變化、曝光時間對於光線來說太短或從邊緣到中心的照明不均勻時,線掃描專案就會失敗。
第一個 RFQ 應包括卷材寬度、目標缺陷尺寸、生產線速度、編碼器計劃、表面光潔度和可用的線燈安裝空間。
以目標速度運行捲材,檢查編碼器脈衝、行頻和光強能否使缺陷在材料邊緣到中心保持相同形狀。靜止樣品不能驗證運動捲材的成像幾何。
相機一次捕捉 1 行。隨著產品移動,行被組裝成完整的 2D 影像,這就是運動控製成為成像系統一部分的原因。
短曝光和快材料速度需要沿著掃描線有足夠的光強度。不均勻的照明成為最終影像中的重複缺陷。
編碼器將圖像行與真實的物質運動聯繫起來。如果沒有同步,速度變化可能會拉伸或壓縮檢查影像中的特徵。
| 比較項目 | 實務判斷 | 詢價時需要的資料 |
|---|---|---|
| 最適合 | 卷對卷、卷材、薄膜、紡織品、紙張、金屬帶材和連續輸送機。 | 送料寬度和線速度。 |
| 關鍵控制項 | 編碼器、行頻、曝光和光強必須相匹配。 | 包括編碼器可用性和速度範圍。 |
| 常見風險 | 不均勻的線光會產生虛假的表面缺陷。 | 提供表面材質及缺陷樣品。 |
計算範例與驗證限制
這是採用假定條件的選型計算示例,不是 Deyi 相機規格,也不是瑕疵檢測的實測結果:假設檢測寬度200 mm、線陣感測器2,048像素、捲材速度1,000 mm/s,以及每擷取一行移動0.10 mm的目標。使用檢測寬度內的有效像素;這項簡化計算不計邊緣預留量。
| 輸入或檢查項目 | 計算 | 仍須驗證的事項 |
|---|---|---|
| 捲材橫向取樣 | 200 mm ÷ 2,048 pixels = 0.0977 mm/pixel | 核對實際感測器有效寬度、光學視野、焦點和可用的邊緣覆蓋範圍。 |
| 捲材縱向取樣 | 1,000 mm/s ÷ 0.10 mm/row = 10,000 rows/s (10 kHz) | 確認所選相機與介面在實際像素格式下能夠持續達到所需行頻。 |
| 行與行之間的時間 | 1 ÷ 10,000 rows/s = 0.0001 s (100 µs) | 曝光、讀出和觸發時序必須符合具體型號的擷取限制。 |
| 速度提高20%時 | 1,200 mm/s ÷ 0.10 mm/row = 12,000 rows/s | 固定10 kHz行頻會使捲材縱向像素間隔擴大到0.12 mm/row。速度變化時,應考慮編碼器觸發擷取。 |
| 未壓縮Mono8影像有效載荷 | 2,048 pixels/row × 10,000 rows/s × 1 byte/pixel = 20.48 MB/s | 傳輸開銷、緩衝、處理和儲存需另行計入;核對實際輸出格式。 |
廠家文件說明:運動可預測時可採用固定行頻;滾輪輸送材料速度變化時可使用編碼器觸發。上方示例數值均為明確列出的假定條件。
常見問題
線掃描相機重複捕捉一行像素,並使用產品運動來建立完整的 2D 影像。
當目標連續、非常寬、快速移動或作為同步流而不是單一影格進行更好的檢查時,請使用線掃描。
應共同審查行頻、材料速度、編碼器時序、照明強度、捲材寬度和表面特性。
這些內容是內部編寫的選型示範,用於說明組件選擇與建議驗收條件,並非真實客戶專案、實測交付成果或客戶背書。示範中的圖片僅用於說明。