
日本語の選定ルート
検査構成は不具合による損失に合わせます。キャップ欠品、誤ラベル、読めない日付、排出失敗では、カメラ、照明、出力の前提条件が異なります。
アプリケーションガイド
キャップの有無、ラベルの位置、日付コードの可読性、充填またはパッケージのチェック、ライン速度、不合格の信頼性を考慮した食品および飲料の検査を設計します。
要点
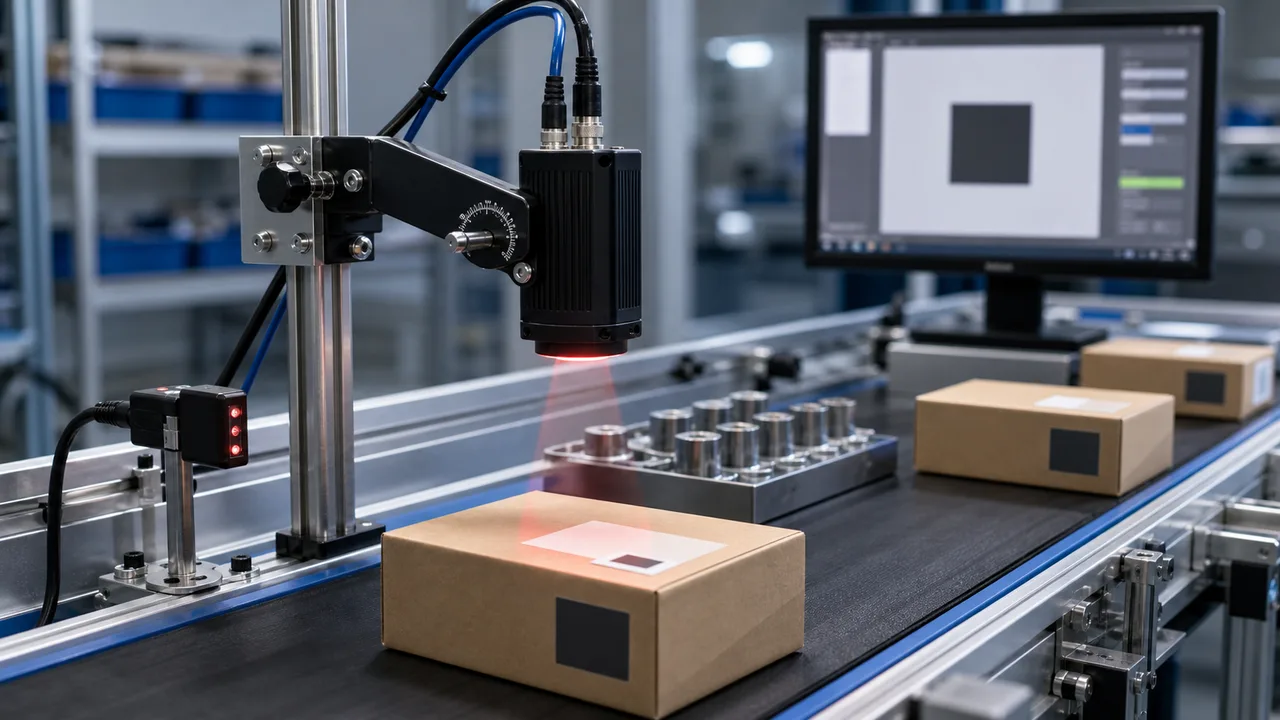
食品・飲料のビジョン検査では、キャップ有無、ラベル位置、日付コードの可読性、排出出力の 4 項目を分けて検討します。スマートカメラやリーダーの選定前に、包装形状、ライン速度、照明の洗浄対応上の制約、コード位置、良品の誤排出目標を確認します。
本稿は機械支援による翻訳で、人による言語校閲は受けていません。技術条件は実際のサンプルと出典資料で確認してください。 英語の原文
検査構成は不具合による損失に合わせます。キャップ欠品、誤ラベル、読めない日付、排出失敗では、カメラ、照明、出力の前提条件が異なります。
高速パッケージングには、トリガーと拒否のタイミングを早期に定義する必要があります。
光沢のあるボトルとラップには、多くの場合、制御された照明が必要です。
キャップ有無、ラベル位置、印字日付コードは異なる機械視覚の検査課題です。組み合わせは可能ですが、RFQには必須の出力と任意の出力を区別して記載します。
円筒形のボトル、光沢のあるラベル、シュリンクフィルム、透明なパッケージは対象物を歪めたり反射したりする可能性があります。照明、ワーキングディスタンス、被写界深度は、実際のパッケージで製造角度でテストする必要があります。
インクジェットおよびレーザーの日付コードは、コントラストが低く、汚れたり、曲面に配置されたりすることがあります。スマート カメラまたはリーダーのルートでは、OCR/OCV のニーズ、コードの位置の許容範囲、およびコードのデコード失敗の処理を定義する必要があります。
ステーションは正しい物理位置で排出または警報を実行する必要があります。ハードウェアを確定する前に、ライン速度、トリガーセンサー位置、処理時間、排出位置までの距離を確認してください。
| 比較項目 | 実務上の判断 | 見積依頼に必要な情報 |
|---|---|---|
| キャップの有無 | キャップ ジオメトリが表示され、安定している場合は、単純な合格/不合格ルートを使用します。 | キャップの色・形状と生産ラインの搬送速度を提示します。 |
| ラベルの位置 | ラベルの傾きやラベルの欠落が原因で苦情が発生する場合は、カメラの位置合わせチェックを使用します。 | ラベルの許容傾き、位置ずれ、材質を提示します。 |
| 日付コード | 印刷タイプとトレーサビリティのニーズに応じて、OCR/OCV またはコード読み取りルートを使用します。 | コードサンプル、配置許容値、コードデコード失敗ワークフローを送信します。 |
| 不良品排出の制御出力 | PLC出力時序をコンベア速度と不良排出位置までの距離に合わせます。 | 欠陥を見つけたのに不良品をラインから除去しない状態を防ぎます。 |
よくある質問
ライン構成に応じて、キャップ有無、ラベル有無・位置、日付コード、バーコード、充填状態または包装有無、排出出力を検査できます。
日付コードは、コントラストが低い、汚れている、曲がっている、反射している、またはさまざまな位置に配置されている可能性があるため、照明と OCR/OCV ルートは実際のサンプルでテストする必要があります。
パッケージの写真、ライン速度、キャップとラベルのサンプル、日付コードの例、ターゲットの欠陥、照明制限、トリガーとリジェクトの距離、必要な出力を送信します。