
线扫描适用于连续运动和宽材料。
当目标连续移动、检查宽度较大或区域扫描快照会丢失帧之间的材料时,请使用线扫描配置。
基础知识
根据宽度、速度、编码器时序和线光稳定性规划移动卷材、卷对卷和连续材料的线扫描检测。
要点
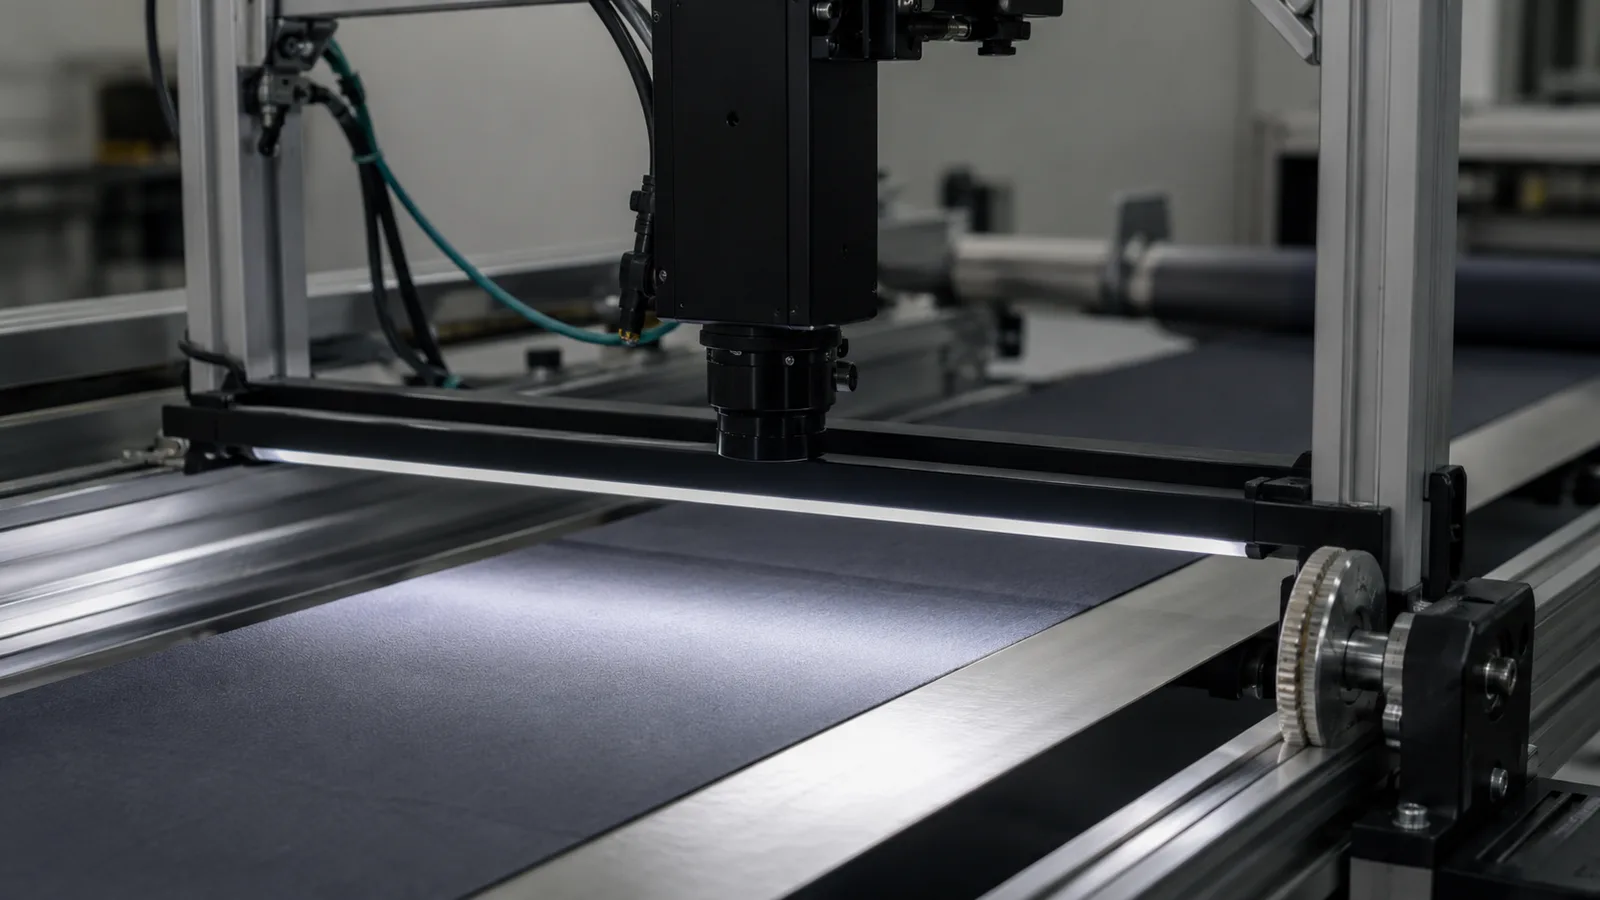
线扫描相机重复捕捉一行并将材料运动转化为图像长度。仅当连续片材速度、编码器定时、曝光和线光均匀性一起控制时它才有用。
本文采用机器辅助翻译,尚未经真人语言审阅。技术条件仍须依据实际样品与来源资料确认。 英文原文
当目标连续移动、检查宽度较大或区域扫描快照会丢失帧之间的材料时,请使用线扫描配置。
当材料速度变化、曝光时间对于光线来说太短或者从边缘到中心的照明不均匀时,线扫描项目就会失败。
第一个 RFQ 应包括卷材宽度、目标缺陷尺寸、生产线速度、编码器计划、表面光洁度和可用的线灯安装空间。
以目标速度运行卷材,检查编码器脉冲、行频和光强能否使缺陷在材料边缘到中心保持相同形状。静止样品不能验证运动卷材的成像几何。
相机一次捕获 1 行。随着产品移动,行被组装成完整的 2D 图像,这就是运动控制成为成像系统一部分的原因。
短曝光和快材料速度需要沿扫描线有足够的光强度。不均匀的照明成为最终图像中的重复缺陷。
编码器将图像行与真实的物质运动联系起来。如果没有同步,速度变化可能会拉伸或压缩检查图像中的特征。
| 比较项目 | 实际判断 | 询价时需要的资料 |
|---|---|---|
| 最适合 | 卷对卷、卷材、薄膜、纺织品、纸张、金属带材和连续输送机。 | 送料宽度和线速度。 |
| 关键控制项 | 编码器、行频、曝光和光强必须相匹配。 | 包括编码器可用性和速度范围。 |
| 常见风险 | 不均匀的线光会产生虚假的表面缺陷。 | 提供表面材质及缺陷样品。 |
计算示例与验证限制
这是采用假定条件的选型计算示例,不是 Deyi 相机规格,也不是缺陷检测的实测结果:假设检测宽度200 mm、线阵传感器2,048像素、卷材速度1,000 mm/s,以及每采集一行移动0.10 mm的目标。使用检测宽度内的有效像素;这项简化计算不计边缘预留量。
| 输入或检查项 | 计算 | 仍须验证的事项 |
|---|---|---|
| 卷材横向采样 | 200 mm ÷ 2,048 pixels = 0.0977 mm/pixel | 核对实际传感器有效宽度、光学视野、焦点和可用的边缘覆盖范围。 |
| 卷材纵向采样 | 1,000 mm/s ÷ 0.10 mm/row = 10,000 rows/s (10 kHz) | 确认所选相机与接口在实际像素格式下能够持续达到所需行频。 |
| 行与行之间的时间 | 1 ÷ 10,000 rows/s = 0.0001 s (100 µs) | 曝光、读出和触发时序必须符合具体型号的采集限制。 |
| 速度提高20%时 | 1,200 mm/s ÷ 0.10 mm/row = 12,000 rows/s | 固定10 kHz行频会使卷材纵向像素间隔扩大到0.12 mm/row。速度变化时,应考虑编码器触发采集。 |
| 未压缩Mono8图像有效载荷 | 2,048 pixels/row × 10,000 rows/s × 1 byte/pixel = 20.48 MB/s | 传输开销、缓冲、处理和存储需另行计入;核对实际输出格式。 |
厂家文件说明:运动可预测时可采用固定行频;滚轮输送材料速度变化时可使用编码器触发。上方示例数值均为明确列出的假定条件。
常见问题
线扫描相机重复捕获一行像素,并使用产品运动来构建完整的 2D 图像。
当目标连续、非常宽、快速移动或作为同步流而不是单个帧进行更好的检查时,请使用线扫描。
应共同审查行频、材料速度、编码器时序、照明强度、卷材宽度和表面特性。
这些内容是内部编写的选型示例,用于说明组件选择与建议验收条件,并非真实客户项目、实测交付成果或客户背书。示例中的图片仅用于说明。