
日本語の選定ルート
DPM コードの場合、リーダーと照明は実際のマーク付き部品でテストする必要があります。スクリーンショットや印刷された理想的なコードだけでは、生産見積もりには十分ではありません。
選択ガイド
材質、マークの種類、コントラスト、照明角度、リーダーの取り付け条件に応じて、パーツマークコードの直接読み取りを計画します。
要点
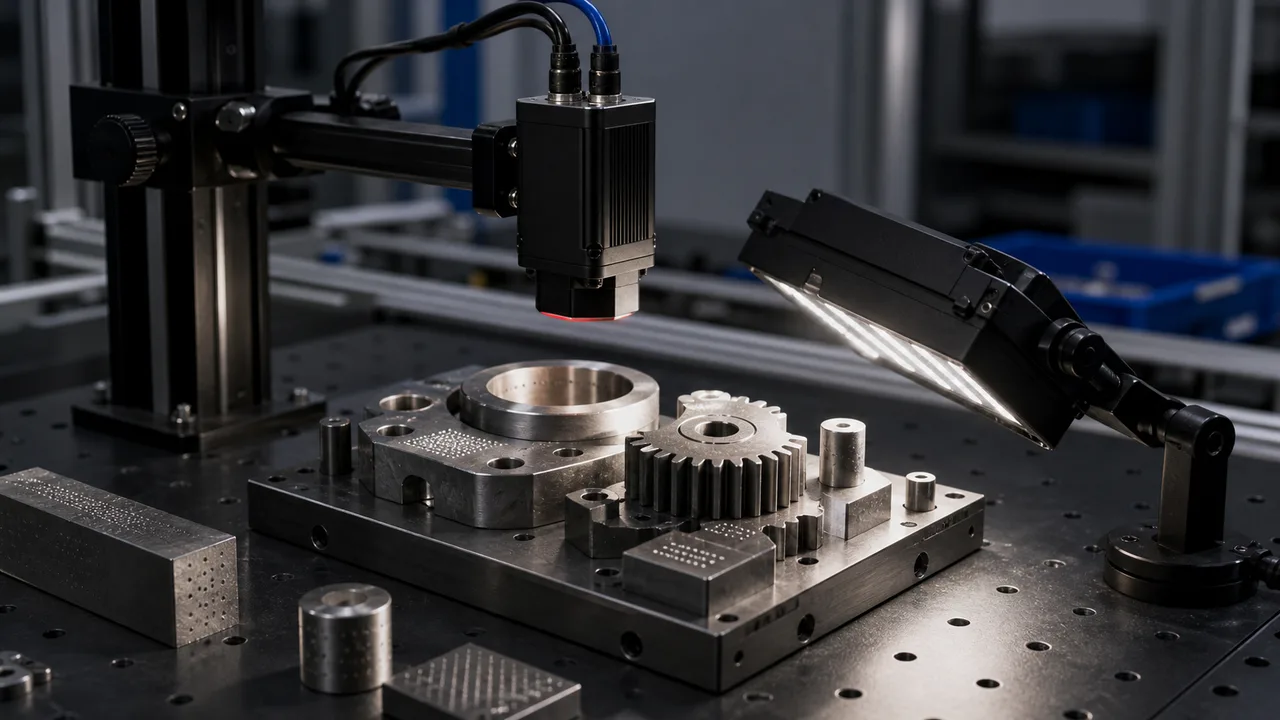
DPMバーコードの読取は、コード種類だけでなく、実際にマーキングされたワークから計画します。材質の表面仕上げ、刻印方法、深さ、コントラスト、曲率、照明角度、露光、取り付け距離が、ダイレクトパーツマークを安定して読めるかを左右します。
本稿は機械支援による翻訳で、人による言語校閲は受けていません。技術条件は実際のサンプルと出典資料で確認してください。 英語の原文
DPM コードの場合、リーダーと照明は実際のマーク付き部品でテストする必要があります。スクリーンショットや印刷された理想的なコードだけでは、生産見積もりには十分ではありません。
表面仕上げにより読取成功率が変わります。
取り付け角度と露出も選択の一部です。
レーザー彫刻、ドットピーン、エッチング、スタンピング、成形により、さまざまなコントラスト動作が作成されます。表面の反射や浅い深さによってモジュールのパターンが隠れている場合、目には見えるマークでもリーダーの下で認識できない可能性があります。
暗視野照明、同軸照明、ドーム照明、マルチアングル照明、またはローアングルバー照明では、同じマークでもまったく異なる結果が得られることがあります。 DPM の選択には、リーダーのデータシートだけでなく、光テストも含める必要があります。
マークが十分に鮮明であるかどうかは、作動距離、角度、被写界深度、露光時間、部品の動きによって決まります。動いているラインの場合は、モデルをロックする前にトリガーのタイミングと振動を見直す必要があります。
DPMの案件では、目標読取成功率、許容する読取失敗時の処理、失敗画像の保存、損傷や品質境界にあるマークにも読み取りを求めるかを定義します。これらがなければ、見積もりを客観的に検証できません。
| 比較項目 | 実務上の判断 | 見積依頼に必要な情報 |
|---|---|---|
| レーザーエッチングされた金属 | 多くの場合、マークのコントラストを反射金属から分離するために角度制御が必要になります。 | 実際の部品と表面仕上げメモを送信します。 |
| ドットピーンマーク | まぶしさを感じさせずにドットの深さと形状を明らかにする照明が必要です。 | ドットサイズ、材質、読取成功率目標を送信します。 |
| プラスチック成型マーク | レリーフと光沢に応じて、ローアングルまたは拡散照明が必要な場合があります。 | 表面が異なる場合は複数のバッチを送信します。 |
| 湾曲した部品や小さな部品 | 被写界深度と取り付け角度が重要になります。 | 部品の形状と利用可能な取り付けスペースを送信します。 |
| 高速の生産ライン | 露光、トリガー、およびリジェクトのタイミングは、生産速度でテストする必要があります。 | 生産搬送速度の範囲と、読取失敗時の出力要件を提示します。 |
よくある質問
DPM 読み取りとは、レーザーエッチング、ドットピーン、スタンプ、彫刻、または成形コードなどの製品表面上の直接部品マークを直接読み取ることを意味します。
DPM マークは表面の質感、マークの深さ、反射、照明角度に依存しますが、印刷されたラベルは通常、コントラストが強く、より平坦な形状になります。
実際のマーク付き部品、材質の仕上げ、マークの種類、コード サイズ、ライン速度、作動距離、取り付け制限、読取成功率の目標、および読み取り不可のワークフローを送信します。
これらは社内で作成した選定例で、部品構成と提案する合格基準を説明します。実際の顧客案件、納品実績の測定結果、顧客推薦ではありません。掲載画像は説明用です。