
日本語の選定ルート
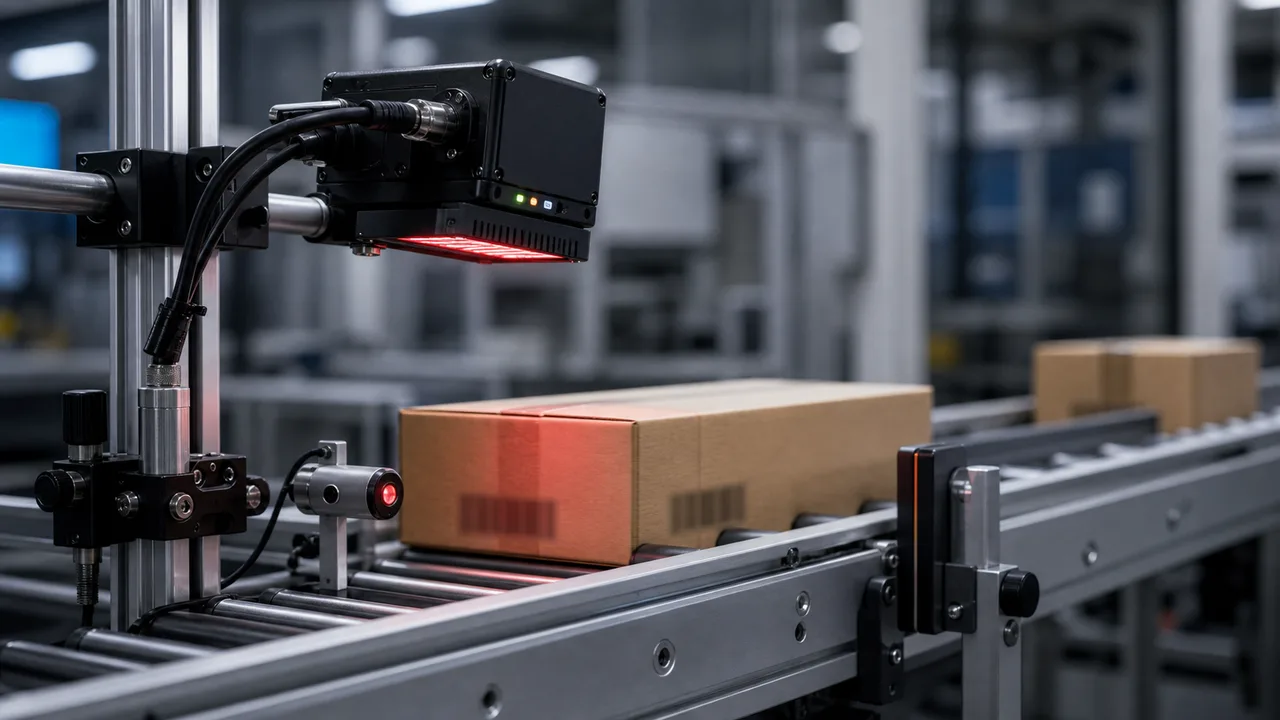
製造バーコード読み取りは自動化ステーションです。リーダー、ライト、トリガー、取り付けブラケット、および拒否/読み取り不可ロジックを一緒に計画する必要があります。
選択ガイド
コード種類、タクトタイム、搬送速度、読取距離、トリガータイミング、PLC出力、読取失敗時の処理に基づいて、製造ラインのバーコードリーダーを選びます。
要点
製造用のバーコード リーダーは、スキャナのブランドだけでなく、製造の読取成功率と統合要件によって選択する必要があります。固定マウントまたはスマートカメラルートを選択する前に、コードタイプ、コードサイズ、タクトタイム、読み取り距離、トリガ方法、照明条件、PLC/データベース出力、読取失敗のワークフローを確認してください。
本稿は機械支援による翻訳で、人による言語校閲は受けていません。技術条件は実際のサンプルと出典資料で確認してください。 英語の原文
製造バーコード読み取りは自動化ステーションです。リーダー、ライト、トリガー、取り付けブラケット、および拒否/読み取り不可ロジックを一緒に計画する必要があります。
トリガーのタイミングと PLC 出力を定義します。
印刷コード、2Dコード、DPMの前提条件を分けて検討します。
製造バーコード プロジェクトでは、通常、パッケージ、パレット、トレイ、コンポーネント、または組み立てられた部品のトレーサビリティが必要です。セットアップでは、コードがいつ読み取りゾーンに入るのか、どのデータをキャプチャする必要があるのか、リーダーが読取失敗を返したときに何が起こるかを定義する必要があります。
固定リーダーは、コードの位置が変化したり、コンベア速度が変化したり、トリガーウィンドウが短すぎる場合に失敗する可能性があります。コードの方向、読み取り距離、被写界深度、露出、およびリーダーに光電トリガー、エンコーダー、または PLC コマンドが必要かどうかを確認します。
印刷されたラベルは統合された照明で機能する場合がありますが、光沢のあるパッケージ、曲面、および DPM マークには別の照明角度が必要なことがよくあります。サンプルテストには、最悪の場合のラベルの配置と表面の反射を含める必要があります。
見積もりには目標読取成功率、誤読リスク、読取失敗時の出力、排出タイミング、データ受け渡しを記載します。これらがなければ、机上では成立する見積もりでも、生産ラインでの受け入れ試験に不合格となる場合があります。
| 比較項目 | 実務上の判断 | 見積依頼に必要な情報 |
|---|---|---|
| 生産速度 | 露光とトリガーのタイミングはタクトタイムとコンベア速度に適合する必要があります。 | 搬送速度範囲、トリガー方式、不良品排出位置までの距離を提示します。 |
| コードの種類 | 1D、2D、QR、DataMatrix、および DPM コードには、異なる光学系とアルゴリズムが必要です。 | コードサンプルと最小モジュールサイズを送信します。 |
| 取付ルート | 固定リーダーは反復可能なステーションに適合します。スマート カメラは、コードと視覚的なチェックが必要な場合に役立ちます。 | 見積依頼の供給範囲がリーダー単体か、検査セル全体かを明確にします。 |
| 読取失敗時の処理 | 読み取り不可イベントは、拒否、再作業、手動レビュー、またはデータベース例外にルーティングされる必要があります。 | 設置後のトレーサビリティのギャップを防ぎます。 |
よくある質問
最良のリーダーとは、実際の生産速度で必要な読取成功率を満たし、安定したトリガー、マウント、データ出力を備えたリーダーです。通常、自動化ラインには固定式リーダーが好まれます。
コードサンプル、コード寸法、ライン搬送速度、読取距離、取り付け空間、トリガー方式、PLC・データベース出力、読取失敗時の処理要件を提示します。
場合によっては、DPM マークには異なる照明、露出、アルゴリズム設定が必要になることがよくあります。 1 つのリーダー ルートをロックする前に、両方のサンプル タイプをテストしてください。