
选型思路
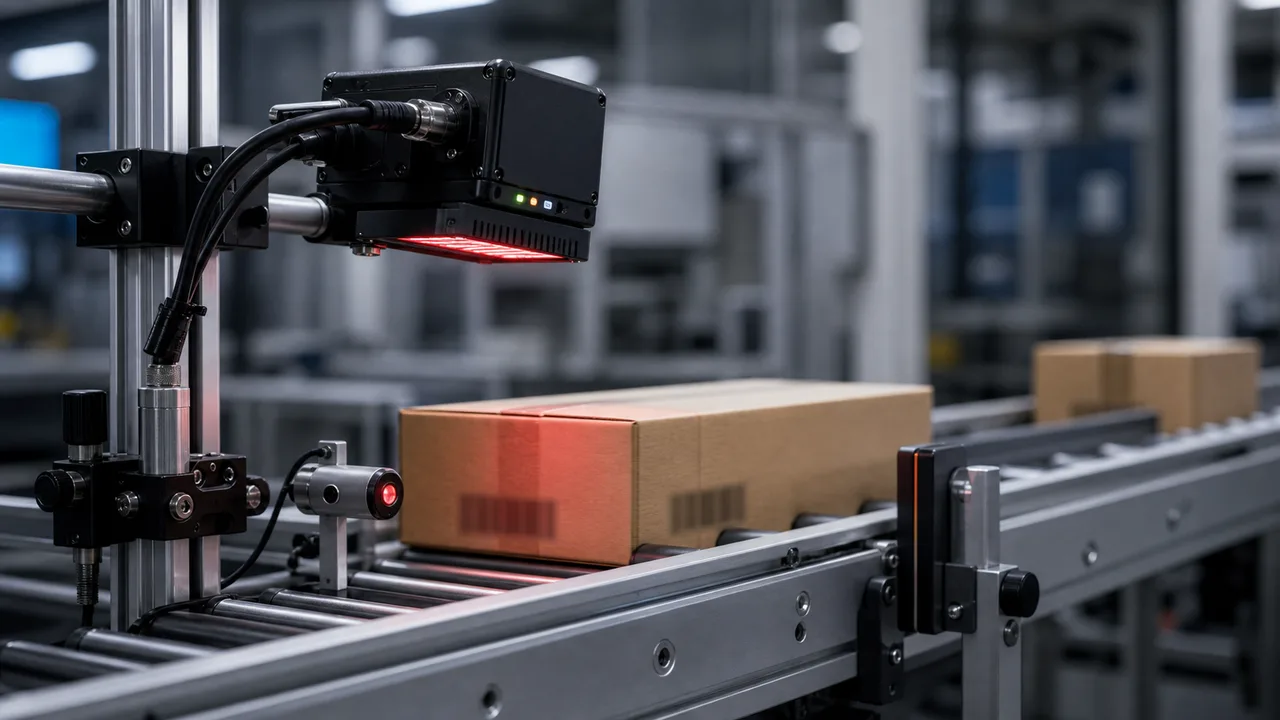
制造条形码读取是一个自动化站:读取器、灯、触发器、安装支架和拒绝/不读取逻辑必须一起规划。
选型指南
根据代码类型、节拍时间、传送带速度、读取距离、触发时间、PLC 输出和未读取处理来选择用于制造的条码读取器。
要点
生产用读码器应根据生产读码成功率与集成要求选择,不能只看扫描器品牌。选择固定式读码器或智能相机方案前,应确认条码类型、尺寸、生产节拍、读取距离、触发方式、照明条件、PLC/数据库输出和读码失败处理流程。
本文采用机器辅助翻译,尚未经真人语言审阅。技术条件仍须依据实际样品与来源资料确认。 英文原文
制造条形码读取是一个自动化站:读取器、灯、触发器、安装支架和拒绝/不读取逻辑必须一起规划。
定义触发时序和 PLC 输出。
分别核对印刷码、2D 码与 DPM 标记的前提条件。
制造业条码项目通常要追溯包装件、货运托盘、料盘、组件或组装件。方案应定义条码进入读取区域的时刻、必须采集的数据,以及读码器返回读码失败时的处理方式。
如果代码位置变化、传送带速度变化或触发窗口太短,固定读取器可能会失败。检查代码方向、读取距离、景深、曝光以及读取器是否需要光电触发器、编码器或 PLC 命令。
印刷标签可能使用内置照明即可读取,而光亮包装、曲面及 DPM 标记往往需要另外规划照明角度。样品测试应覆盖最不利的标签位置与表面反光条件。
有效的报价应说明目标读码成功率、误读风险、读码失败输出、剔除时序与数据交接。缺少这些信息,方案可能在纸面报价上看似成立,却无法通过实际产线验收。
| 比较项目 | 实际判断 | 询价时需要的资料 |
|---|---|---|
| 生产速度 | 曝光和触发时间必须适合节拍时间和传送带速度。 | 提供输送速度范围、触发方式与剔除位置距离。 |
| 代码类型 | 1D、2D、QR、DataMatrix 和 DPM 代码需要不同的光学器件和算法。 | 发送代码示例和最小模块大小。 |
| 安装路线 | 固定阅读器适合可重复站;当需要代码加目视检查时,智能相机会有所帮助。 | 明确询价的供货范围是读码器单机,还是整个检测工位。 |
| 读码失败流程 | 未读取事件应路由至拒绝、返工、手动审核或数据库异常。 | 防止安装后出现可追溯性差距。 |
常见问题
最合适的读码器应在实际生产速度下达到所需读码成功率,同时具有稳定的触发、安装和数据输出。自动化产线通常优先采用固定式读码器。
提供条码样品、条码尺寸、产线速度、读取距离、安装空间、触发方式、PLC/数据库输出和读码失败处理要求。
有时,但 DPM 标记通常需要不同的照明、曝光和算法设置。在锁定一条读取器路线之前测试两种样本类型。