
選型思路
製造條形碼讀取是一個自動化站:讀取器、燈、觸發器、安裝支架和拒絕/不讀取邏輯必須一起規劃。
選型指南
根據代碼類型、節拍時間、傳送帶速度、讀取距離、觸發時間、PLC 輸出和未讀取處理來選擇用於製造的條碼讀取器。
要點
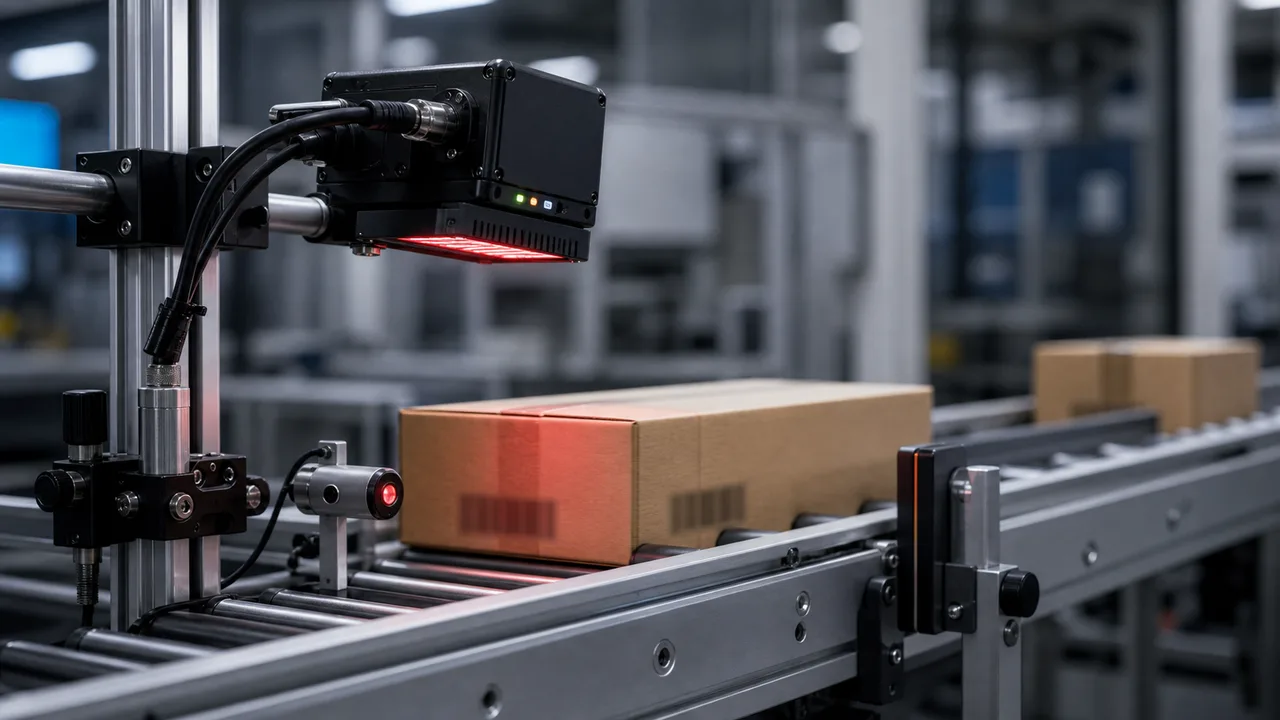
生產用讀碼器應根據生產讀碼成功率與整合要求選擇,不能只看掃描器品牌。選擇固定式讀碼器或智慧相機方案前,應確認條碼類型、尺寸、生產節拍、讀取距離、觸發方式、照明條件、PLC/資料庫輸出和讀碼失敗處理流程。
本文採機器輔助翻譯,尚未經真人語言審閱。技術條件仍須依實際樣品與來源資料確認。 英文原文
製造條形碼讀取是一個自動化站:讀取器、燈、觸發器、安裝支架和拒絕/不讀取邏輯必須一起規劃。
定義觸發時序和 PLC 輸出。
分別核對印刷碼、2D 碼與 DPM 標記的前提條件。
製造業條碼專案通常要追溯包裝件、貨運棧板、料盤、組件或組裝件。方案應定義條碼進入讀取區域的時刻、必須擷取的資料,以及讀碼器返回讀碼失敗時的處理方式。
如果代碼位置變化、傳送帶速度變化或觸發窗口太短,固定讀取器可能會失敗。檢查代碼方向、讀取距離、景深、曝光以及讀取器是否需要光電觸發器、編碼器或 PLC 命令。
印刷標籤可能使用內建照明即可讀取,而光亮包裝、曲面及 DPM 標記往往需要另外規劃照明角度。樣品測試應涵蓋最不利的標籤位置與表面反光條件。
有效的報價應說明目標讀碼成功率、誤讀風險、讀碼失敗輸出、剔除時序與資料交接。缺少這些資訊,方案可能在紙面報價上看似成立,卻無法通過實際產線驗收。
| 比較項目 | 實務判斷 | 詢價時需要的資料 |
|---|---|---|
| 生產速度 | 曝光和觸發時間必須適合節拍時間和傳送帶速度。 | 提供輸送速度範圍、觸發方式與剔除位置距離。 |
| 代碼類型 | 1D、2D、QR、DataMatrix 和 DPM 代碼需要不同的光學器件和算法。 | 發送代碼示例和最小模塊大小。 |
| 安裝路線 | 固定閱讀器適合可重復站;當需要代碼加目視檢查時,智能相機會有所幫助。 | 明確詢價的供貨範圍是讀碼器單機,還是整個檢測工位。 |
| 讀碼失敗流程 | 未讀取事件應路由至拒絕、返工、手動審核或資料庫異常。 | 防止安裝後出現可追溯性差距。 |
常見問題
最合適的讀碼器應在實際生產速度下達到所需讀碼成功率,同時具有穩定的觸發、安裝和資料輸出。自動化產線通常優先採用固定式讀碼器。
提供條碼樣品、條碼尺寸、產線速度、讀取距離、安裝空間、觸發方式、PLC/資料庫輸出和讀碼失敗處理要求。
有時,但 DPM 標記通常需要不同的照明、曝光和算法設置。在鎖定一條讀取器路線之前測試兩種樣本類型。