
Ruta en espanol
Trate la inspección de embalaje como un evento de línea: la presencia de etiquetas, la decodificación de códigos, la verificación de impresión, la salida de rechazos y el registro de trazabilidad deben planificarse en conjunto.
Guías de aplicación
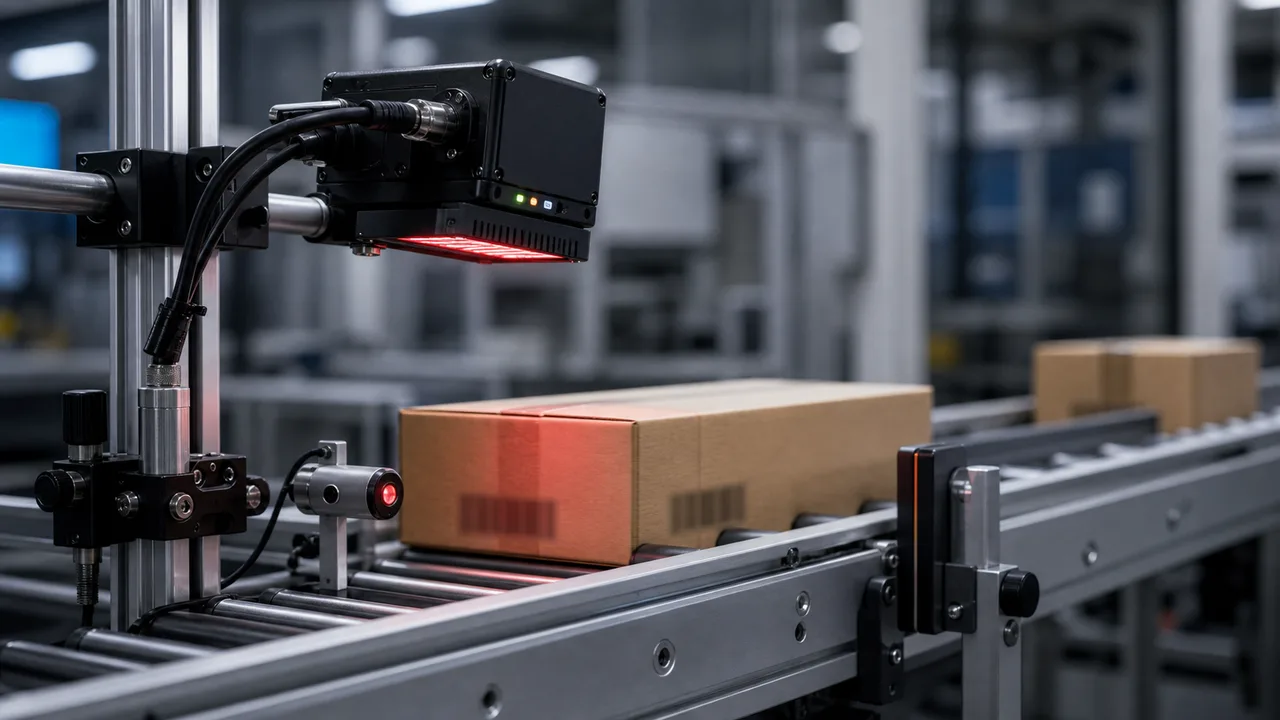
Diseñe la inspección de etiquetas de embalaje y códigos de barras para detectar riesgos de etiquetas incorrectas, eventos de falla de decodificación de códigos, posición de etiquetas, verificación de impresión, velocidad del transportador y salida de rechazos.
Respuesta directa
Un sistema de inspección de etiquetas y códigos de barras debe reducir 3 pérdidas habituales: etiqueta incorrecta, envío sin lectura del código y temporización de rechazo fallida. Confirme el tipo de código, la tolerancia de posición de la etiqueta, la velocidad del transportador, la tasa de lectura correcta objetivo y la salida PLC/base de datos antes de seleccionar el hardware.
Este texto se ha traducido con asistencia automática y no ha pasado una revisión lingüística humana. Las condiciones técnicas deben confirmarse con muestras reales y las fuentes. Original en inglés
Trate la inspección de embalaje como un evento de línea: la presencia de etiquetas, la decodificación de códigos, la verificación de impresión, la salida de rechazos y el registro de trazabilidad deben planificarse en conjunto.
La velocidad del transportador y la posición del gatillo deciden la estabilidad de la captura.
El momento del rechazo y la salida de datos son parte del alcance de la inspección.
Puede haber una etiqueta presente pero ilegible, y un código de barras puede leerse mientras se aplica la etiqueta incorrecta. Una ruta de empaquetado sólida define qué comprobaciones se requieren: presencia, posición, OCR, decodificación de código, calificación o coincidencia de base de datos.
Un lector de códigos de barras que decodifica en una caja de cartón parada puede fallar cuando las etiquetas se mueven, se arrugan, se curvan o reflejan la luz. El RFQ debe incluir velocidad de línea, método de activación, distancia de lectura y manejo de fallas de decodificación de código.
Películas brillantes, envoltura retráctil, etiquetas metalizadas, cartón y botellas plásticas requieren distintas condiciones de luz. La luz integrada puede servir para cajas mate; los envases reflectantes pueden necesitar iluminación externa con ángulo controlado.
Si un código no leído o una etiqueta incorrecta no activa el rechazo, una alarma o una revisión manual, la inspección no ha resuelto el riesgo de envío. Defina la salida PLC, la distancia hasta el punto de rechazo y la transferencia a la base de datos antes de solicitar la oferta.
| Criterio | Interpretación práctica | Datos para solicitar presupuesto |
|---|---|---|
| Lector de código de barras fijo | Úselo cuando la decodificación y la trazabilidad sean los eventos principales. | Indique tipo y tamaño del código, distancia de lectura, velocidad del transportador y protocolo de salida. |
| cámara inteligente | Úselo cuando se combinan la posición de la etiqueta, la presencia de impresión, el código y las comprobaciones visuales. | Aclara si la estación necesita una lógica de inspección más allá de la lectura. |
| Gatillo del transportador | Planifique el instante de captura según la posición de la etiqueta y la distancia hasta la expulsión de defectos. | Enviar rango de velocidad, posición del sensor y sincronización PLC. |
| Coincidencia de base de datos | Úselo cuando el código deba verificarse con datos de SKU, lote o pedido. | Confirmar el protocolo de comunicación y el flujo de trabajo de fallas. |
Seleccione lectores fijos por simbología, tamaño de módulo, marcado, distancia y movimiento.
Una cámara inteligente integra captura, procesamiento y salidas para una tarea delimitada.
La iluminación debe separar el rasgo buscado del fondo, además de aportar luz.
La trazabilidad vincula el código leído con la pieza correcta y el registro esperado.
Se debe seleccionar un lector de códigos de barras industrial fijo a partir de la muestra de código del peor de los casos, no de la mejor etiqueta impresa.
La lectura de códigos de barras DPM es difícil porque el contraste del código depende del método de marcado, el acabado de la superficie, el ángulo de iluminación, la distancia de la cámara y el movimiento de la pieza.
La lectura del código DPM en metal reflectante debe seleccionarse a partir de piezas marcadas reales, no de capturas de pantalla.
Distinga trabajos In-Sight ligados al dispositivo de adquisición VisionPro en el host.
Compare Banner-style vision sensors with smart cameras, lighting and compact pass/fail inspection routes.
Original en inglésMap fixed-mount barcode reader requirements to code type, speed, lighting and traceability constraints.
Original en inglésAl comparar lectores Datalogic, revise códigos, marcado, distancia y tratamiento actual del resultado.
Plan barcode reader selection for Omron Microscan-style DPM, label and traceability requirements.
Original en inglésUse Zebra scanner reference requirements to confirm code size, motion speed, lighting and mounting constraints.
Original en inglésRFQ en espanol
Comparta imágenes de muestras, tolerancias, velocidad, campo de visión y condiciones de montaje para revisar los componentes candidatos y las verificaciones necesarias.
Enviar RFQ tecnicoFAQ
Según el riesgo de línea, puede comprobar presencia y posición de etiqueta, decodificación, OCR, etiqueta incorrecta, calidad de impresión, presencia de tapón/sello y salida de control para expulsión física.
Las causas comunes son el desenfoque de movimiento, el deslumbramiento, las etiquetas curvas, el tamaño pequeño del módulo, la sincronización incorrecta del disparo, la variación de la posición de la etiqueta y el manejo de fallas de decodificación de código débil.
Envíe fotografías de paquetes, ejemplos de códigos, velocidad de línea, distancia de lectura, tolerancia de etiquetas, problemas de iluminación, PLC/salida de base de datos y falla de decodificación de códigos o flujo de trabajo con etiquetas incorrectas.
Estos ejemplos internos de selección ilustran componentes y criterios de aceptación propuestos. No son proyectos de clientes, resultados medidos de entregas ni referencias de clientes. Las imágenes son ilustrativas.