
选型思路
困难的部分不在于读码器是否支持DataMatrix。困难的部分是在生产速度下使直接零件标记在反光金属上可见。
应用指南
通过标记类型、表面光洁度、照明角度、读取距离、读码成功率目标和解码失败处理来规划DPM在反光金属部件上的读码。
要点
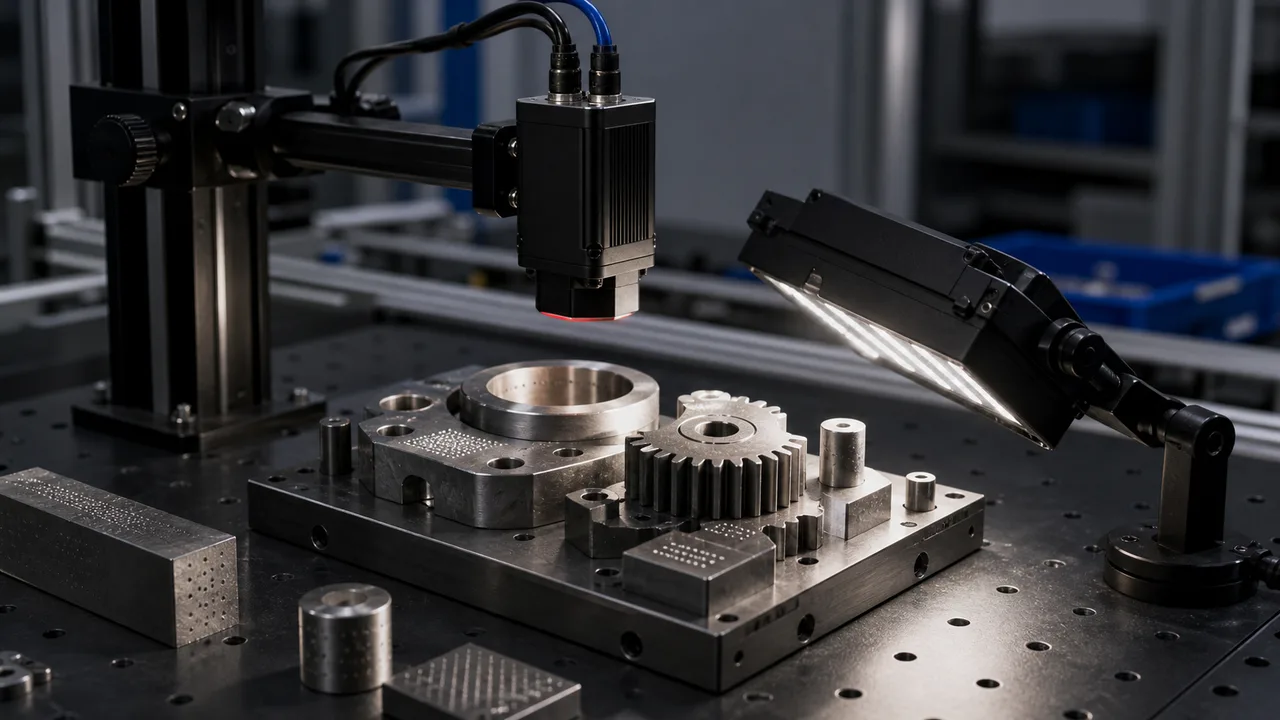
反光金属DPM读码方案应以带真实标记的实物工件为选型依据,而不是屏幕截图。确定读码器前,核对打标方式、码元尺寸、表面状态、读码距离、照明角度、产线运行速度与目标读码成功率。
本文采用机器辅助翻译,尚未经真人语言审阅。技术条件仍须依据实际样品与来源资料确认。 英文原文
困难的部分不在于读码器是否支持DataMatrix。困难的部分是在生产速度下使直接零件标记在反光金属上可见。
照明角度通常比读码器品牌更重要。
验收应验证重复读码的成功比例与读码失败处理流程。
镜面反射朝向相机时,激光蚀刻、机械点刻或冲压形成的码图案可能在图像中消失。读码器应匹配能在表面变化下仍显现码元图案的照明。
激光标记、点刻标记和雕刻标记会产生不同的深度和反射行为。在选择阅读器之前,应在相同的真实部件上对低角度、同轴、圆顶或多角度照明进行比较。
远距离读取小码元需要足够的图像像素与稳定对焦。安装位置固定时,应将传感器、镜头与照明作为一个完整读码工站评估。
DPM 项目应定义目标读码成功率、允许的未读码处理方式、失败图像保存,以及剔除或人工复核输出。仅在试验台上成功读码一次,并不足以完成验收。
| 比较项目 | 实际判断 | 询价时需要的资料 |
|---|---|---|
| 激光蚀刻代码 | 通常需要受控的反射角度和真实的表面处理样品。 | 发送多批标记的零件。 |
| 机械点刻码 | 需要能够显示点深度而不眩光的照明。 | 发送点尺寸、材料和代码质量示例。 |
| 反光加工件 | 可能需要离轴、圆顶或多角度照明,而不是内置阅读器灯。 | 发送当前条码解码失败图像和安装限制。 |
| 读码成功率目标 | 在实际生产运行速度下重复读码,并预先定义读码失败输出再验证。 | 将读码器选型转为可量测的验收。 |
Map fixed-mount barcode reader requirements to code type, speed, lighting and traceability constraints.
英文原文对照 Datalogic 读码器时,应核对码制、标记方式、读距与既有结果处理。
Plan barcode reader selection for Omron Microscan-style DPM, label and traceability requirements.
英文原文Use Zebra scanner reference requirements to confirm code size, motion speed, lighting and mounting constraints.
英文原文常见问题
该标记通常对比度较低,并且抛光或机加工金属的反射可能会隐藏读取器的模块图案。
部分情况可以,但许多反光金属码仍需与打标方式匹配的外部低角度、同轴、圆顶或多角度照明。
发送真实标记的零件、代码类型、模块尺寸、标记方法、材料光洁度、速度、读取距离、安装限制、目标读码成功率和条码解码失败工作流程。
这些内容是内部编写的选型示例,用于说明组件选择与建议验收条件,并非真实客户项目、实测交付成果或客户背书。示例中的图片仅用于说明。