
选型思路
验收应可量测:样本数量、不良品误放行上限、良品误剔除目标、读码成功率、测量重复性、时序和交付文件。
RFQ 检查表
以良品/不良品样本、重复性检查、不良误放行风险、读码成功率目标、工位时序与整合交接记录定义验收测试。
要点
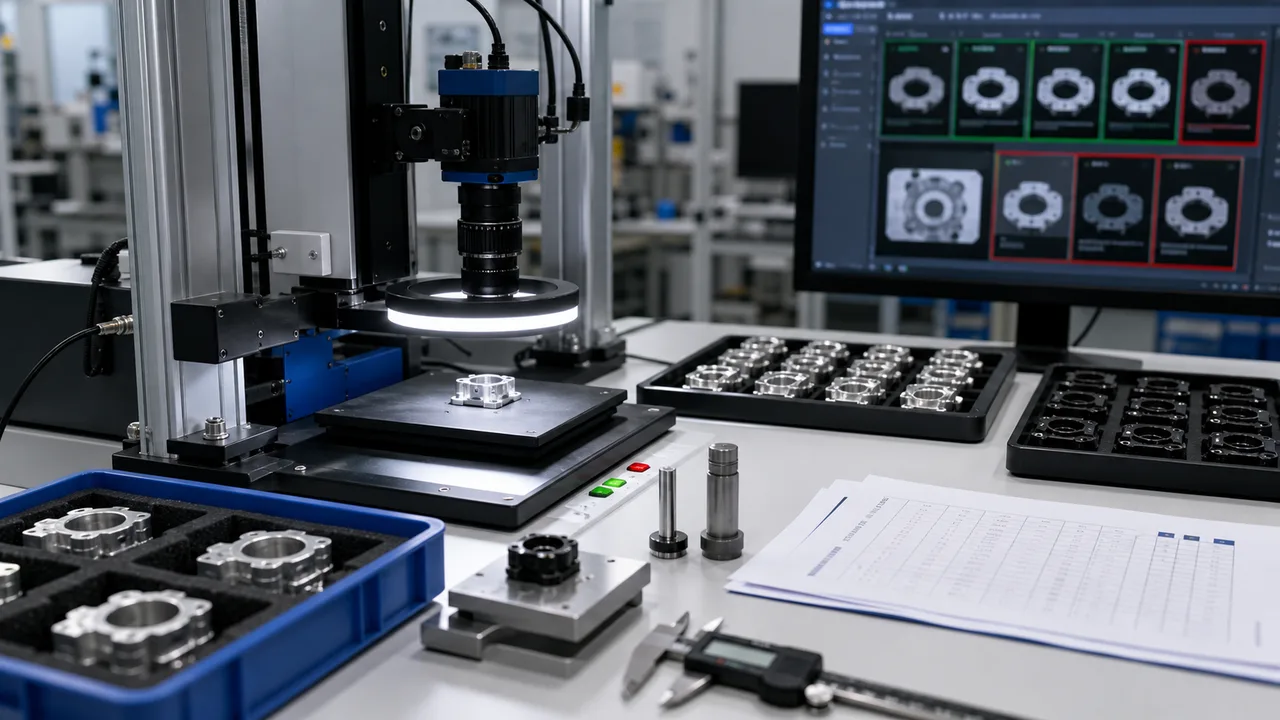
机器视觉验收测试应该证明可重复的生产证据,而不仅仅是成功的演示图像。发货前定义样品组、通过/失败标准、重复性运行、读码成功率或测量容差、工作站计时、I/O 输出和文档。
本文采用机器辅助翻译,尚未经真人语言审阅。技术条件仍须依据实际样品与来源资料确认。 英文原文
验收应可量测:样本数量、不良品误放行上限、良品误剔除目标、读码成功率、测量重复性、时序和交付文件。
检查零件位置、表面变化和速度的重复性。
验收标准应在发货前进行衡量。
有用的验收集包括良好的零件、明显的故障、边界缺陷、表面变化和位置变化。如果样本集太干净,系统可以通过演示,但在生产切换时仍然会失败。
在预期夹具位置、照明预热、速度变化和不同操作员上料方式下,反复检测同一批样品。结果应报告不良品误放行、良品误剔除、读码成功率或测量结果离散程度。
验收应包括触发时序、曝光、处理时间、PLC输出、不良品物理剔除延迟、图像保存、警报行为,以及读码失败或未检出事件后的恢复。
交货单应记录相机型号、镜头、工作距离、光线角度、曝光、工件夹具参考、样品图像和验收标准,以便后期维护不会意外改变路线。
| 比较项目 | 实际判断 | 询价时需要的资料 |
|---|---|---|
| 证据样本 | 使用好的、坏的、边缘的和变异的样本,而不仅仅是一个干净的目标。 | 测试前发送样品清单和缺陷定义。 |
| 重复性运行 | 在位置、速度和表面变化上重复相同的样本。 | 定义样本计数、重复计数和可接受的结果分布。 |
| 输出时序 | 核对触发、处理、剔除延迟与PLC/数据库信号或数据交接。 | 避免图像判定通过,系统却无法在真实产线上运行。 |
| 交接笔记 | 记录光学、照明、工件固定夹具、设置和验收限制。 | 使调试和维护更加安全。 |
常见问题
应包括样本集、合格/不合格定义、重复性试验、不良品误放行或良品误剔除目标、读码成功率或测量公差、工位时序、I/O 输出和交付文档。
单张成功演示图不能证明在零件差异、治具移动、照明变化、速度、表面状态或操作员上料方式变化下仍有重复性。
准备良品、不良品和临界样品、缺陷定义、公差目标、产线速度、触发和输出要求、当前失效案例,以及最终验收阈值。