
工业读码器是可追溯组件。
选择读码器应从生产读码成功率、码质、读取距离、触发时序和输出协议入手,不能只看设备外形。
选型指南
根据最坏情况的代码质量、读取距离、运动、照明、触发时序和输出协议来选择固定读码器。
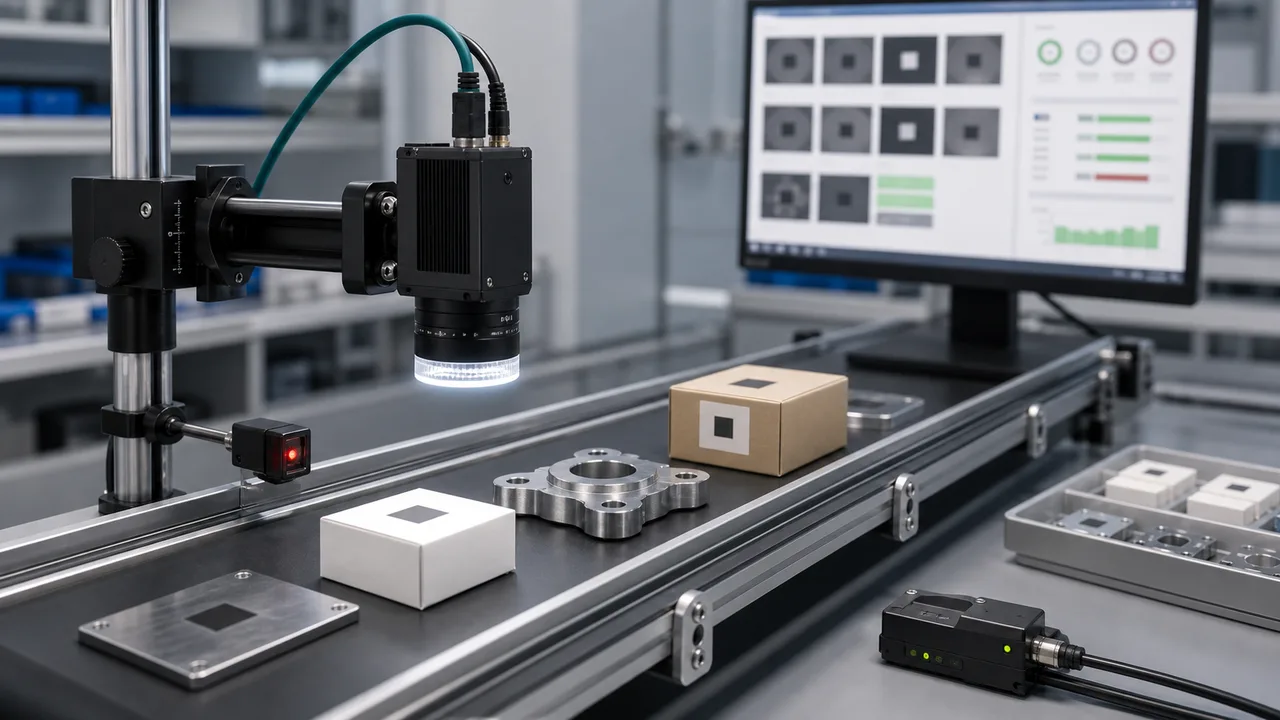
要点
应根据实际条码样品和产线条件选择工业读码器:条码类型、模块尺寸、印刷或标记质量、速度、读取距离、照明、触发及输出协议。应将其视为追溯组件,而非仅仅替代手持扫描器的设备。
本文采用机器辅助翻译,尚未经真人语言审阅。技术条件仍须依据实际样品与来源资料确认。 英文原文
选择读码器应从生产读码成功率、码质、读取距离、触发时序和输出协议入手,不能只看设备外形。
弱对比度、小模块尺寸、眩光、曲面、运动模糊和未定义的不读取逻辑可能会使读取器失败,即使它支持代码格式。
提供条码类型、模块尺寸、印刷或标记质量、速度、距离、照明条件、触发方式、输出协议和目标读码成功率。
以生产速度验证损坏、光泽、弯曲或 DPM 样品,然后确认未读取事件是否触发拒绝、返工、图像保存或数据库异常。
如果标记对比度低、损坏、弯曲、有光泽或移动太快,支持 DataMatrix 或 QR 的读取器仍然可能会失败。评估最坏情况的生产样本,而不仅仅是数据表中列出的格式。
读取距离、视野和最小模块尺寸决定传感器在代码上是否有足够的像素。紧凑型读取器可能会在靠近零件的地方工作,但当安装空间迫使距离较长时就会失败。
工业读码器通常需要以太网、串行通信、离散 I/O、PLC 命令、数据库数据交接,或读码失败时的图像保存。在确定硬件前,应在 RFQ 中写明输出方案。
低角度、同轴、圆顶或多角度照明可以将失败的 DPM 读取更改为稳定的结果。有光泽的塑料、金属和曲面应使用真实样品进行测试。
| 比较项目 | 实际判断 | 询价时需要的资料 |
|---|---|---|
| 1D / 印刷标签 | 当标签对比度和位置受到控制时,使用稳定的前照明。 | 发送标签尺寸、速度和放置公差。 |
| 2D / 数据矩阵 | 确认模块尺寸、条码周围空白区(静区)和条码损坏容限。 | 提供生产中最不利码质的条码图像。 |
| DPM 标记 | 根据标记深度与表面状态匹配算法和照明角度。 | 提供带实际标记的工件实物,而不只是截图。 |
| 输出协议 | 选择读码器前,应确认 PLC/数据库输出和读码失败处理流程。 | 避免购买后集成返工。 |
常见问题
工业读码器是一种固定式自动化阅读器,适用于制造、包装、物流和追溯系统中使用的 1D、2D、QR、DataMatrix 或 DPM 代码。
工业读码器针对固定安装、触发、PLC/数据库输出及生产速度下的高读码成功率设计;手持扫描器则依赖操作员手动对准。
常见原因包括代码对比度弱、模块尺寸小、运动模糊、眩光、安装角度不佳、触发时序错误以及未定义的不读取处理。